
Jak wybrać precyzyjny cewnik balonowy medyczny: kompletny przewodnik techniczny
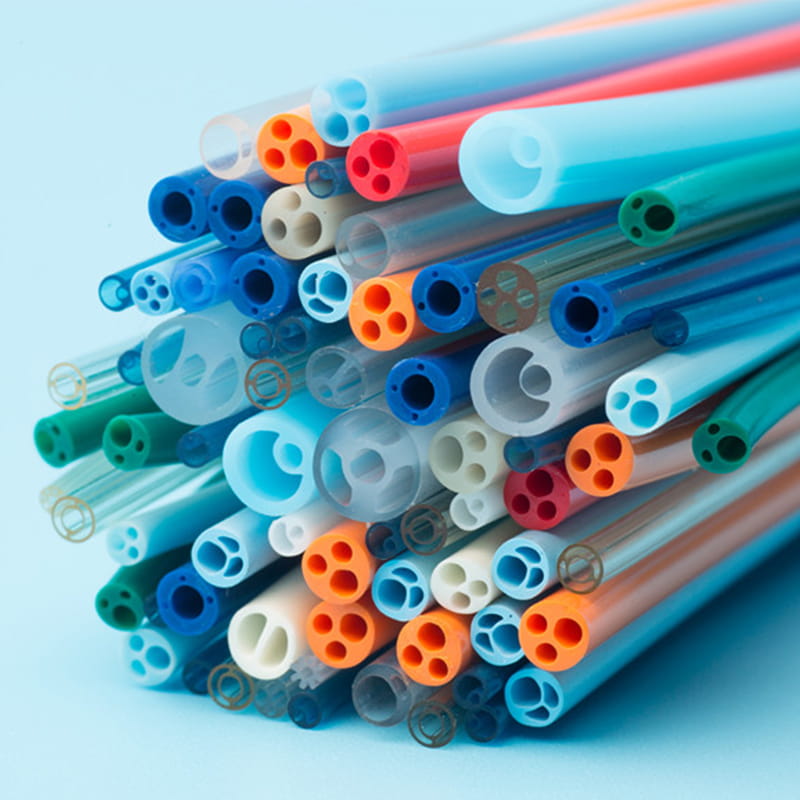
W dziedzinie kardiologii interwencyjnej i zabiegów na naczyniach obwodowych jakość i precyzja wyrobów medycznych bezpośrednio wpływają na wyniki kliniczne i bezpieczeństwo pacjentów. U podstaw tych urządzeń leży kluczowy element: Medyczna precyzyjna rurka cewnika balonowego . Ten specjalistyczny materiał służy jako ślepa rurka prekursorowa – surowiec, z którego produkowane są gotowe cewniki balonowe. W przeciwieństwie do końcowego cewnika, precyzyjne medyczne rurki cewnika balonowego są półproduktem zaprojektowanym tak, aby spełniać rygorystyczne specyfikacje dotyczące dokładności wymiarowej, biokompatybilności materiałów i parametrów mechanicznych. Zrozumienie wymagań technicznych, opcji materiałowych i kryteriów wyboru tych rurek jest niezbędne dla producentów wyrobów medycznych, którzy chcą produkować wysokiej jakości narzędzia interwencyjne, które spełniają standardy regulacyjne i wymagania kliniczne.
Zrozumienie precyzyjnych rurek cewnika balonowego medycznego
Co odróżnia rurkę cewnika balonowego od gotowych cewników balonowych
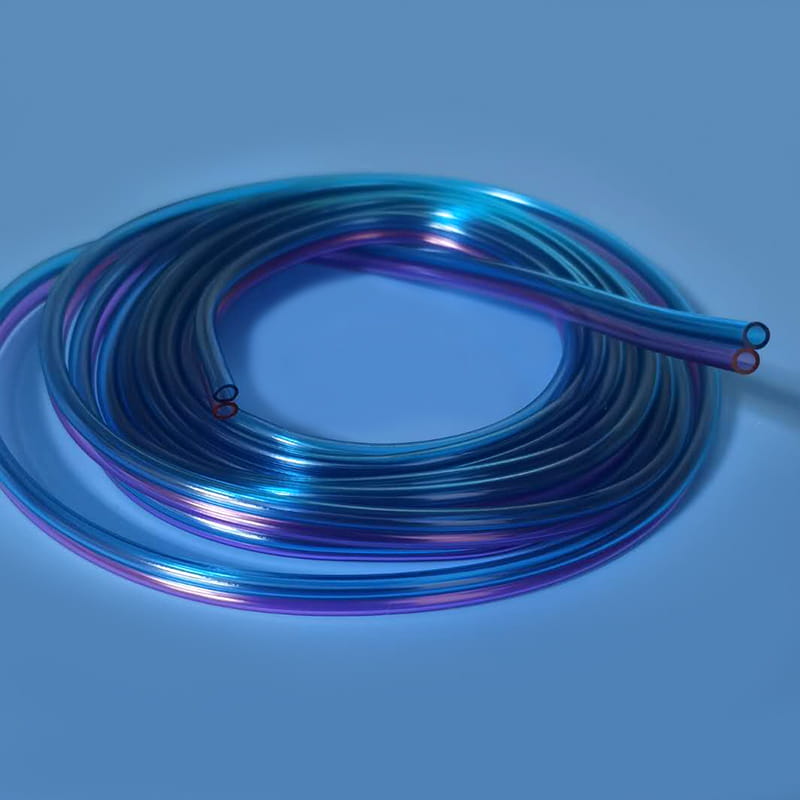
Częstym źródłem nieporozumień przy zamawianiu wyrobów medycznych jest rozróżnienie pomiędzy rurką cewnika balonowego a gotowym cewnikiem balonowym. Rurka cewnika balonowego — nazywana także rurką ślepą lub rurką prekursorową — stanowi materiał podstawowy dostarczany w standardowych długościach i średnicach. Rurka ta została precyzyjnie wytłoczona w celu spełnienia określonych specyfikacji dotyczących średnicy wewnętrznej (ID), średnicy zewnętrznej (OD) i grubości ścianki, ale nie została jeszcze uformowana w charakterystyczną strukturę balonu ani zintegrowana z kompletnym zespołem cewnika.
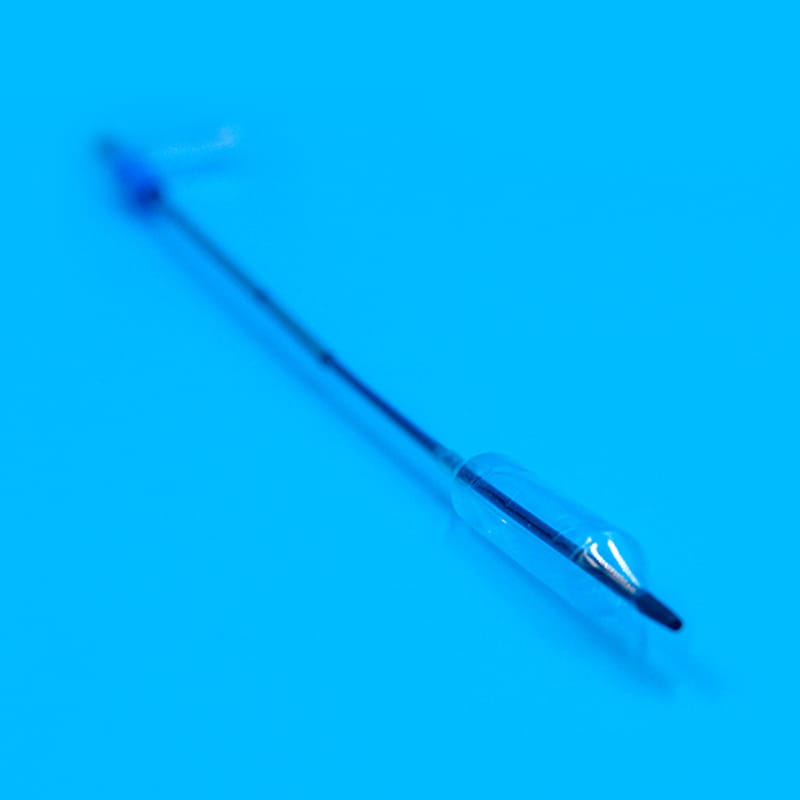
Natomiast gotowy cewnik balonowy to kompletne urządzenie medyczne, które obejmuje proces formowania balonu, zintegrowane prowadniki, systemy powłok i inne elementy funkcjonalne. Producenci kupują precyzyjne rurki cewnika balonowego jako materiał wyjściowy, a następnie wykonują dodatkowe etapy przetwarzania — takie jak formowanie sekcji balonu, nakładanie powłok i dodawanie znaczników lub innych elementów — aby stworzyć produkt końcowy. Uznanie tego rozróżnienia ma kluczowe znaczenie, ponieważ standardy, specyfikacje i wymagania dotyczące zamówień znacznie różnią się w przypadku tych dwóch kategorii.
Podstawowy skład i proces produkcyjny
Najpowszechniej stosowanym materiałem na precyzyjne rurki cewnika balonowego jest termoplastyczny poliuretan (TPU), polimer opracowany w celu zapewnienia optymalnej równowagi pomiędzy elastycznością, trwałością i biokompatybilnością. Puste rurki cewnika balonowego z termoplastycznego poliuretanu produkowane są w procesie precyzyjnego wytłaczania, który umożliwia niezwykle ścisłą kontrolę wymiarów i jednorodności ścianek. Proces produkcyjny obejmuje:
- Wybór i mieszanie surowego polimeru w celu uzyskania wymaganych właściwości mechanicznych i chemicznych
- Wytłaczanie za pomocą precyzyjnych narzędzi matrycowych w celu ustalenia dokładnych specyfikacji średnicy wewnętrznej i zewnętrznej
- Monitorowanie wymiarów w czasie rzeczywistym w celu zapewnienia spójności pomiędzy seriami produkcyjnymi
- Weryfikacja jakości, w tym próba ciśnieniowa, kontrola wymiarowa i certyfikacja materiałów
To kontrolowane podejście do produkcji zapewnia, że każda partia rurek spełnia rygorystyczne tolerancje i standardy wydajności wymagane w zastosowaniach medycznych. Rezultatem jest niezawodny, spójny materiał, który producenci mogą śmiało zintegrować z projektami swoich urządzeń.
Krytyczne wymagania eksploatacyjne dla precyzyjnych medycznych rurek balonowych
Tolerancja wymiarowa i jednolitość grubości ścianki
W przypadku interwencyjnych balonów medycznych precyzja wymiarowa to nie tylko wygoda – to podstawowy wymóg. Średnica wewnętrzna określa sposób integracji rurki z prowadnikami i napełniającymi się światłami. Średnica zewnętrzna wpływa na ogólny profil gotowego cewnika i łatwość jego nawigacji przez struktury naczyniowe. Jednolitość grubości ścianek jest szczególnie istotna, ponieważ różnice tworzą słabe punkty, w których podczas stosowania klinicznego może nastąpić przedwczesne pęknięcie.
Bardzo precyzyjne medyczne rurki balonowe zazwyczaj zachowują tolerancje średnicy wewnętrznej od plus minus 0,05 do 0,10 milimetra, w zależności od konkretnego zastosowania i możliwości produkcyjnych. Zmiana grubości ścianki na pojedynczym odcinku rury nie powinna przekraczać 0,01 milimetra. Osiągnięcie tych specyfikacji wymaga zaawansowanej technologii wytłaczania, systemów ciągłego monitorowania i rygorystycznych protokołów kontroli jakości. Producenci inwestujący w tę precyzję zyskują przewagę konkurencyjną dzięki doskonałej spójności produktu i zmniejszonemu wskaźnikowi defektów w dalszych procesach produkcyjnych.
Ciśnienie rozrywające i wydajność przy wydłużeniu
Podczas stosowania klinicznego cewniki balonowe są poddawane napompowaniu w układzie naczyniowym i poddawane są działaniu znacznych ciśnień wewnętrznych. Rury przenoszące ciśnienie muszą wytrzymywać te siły bez pękania, zachowując jednocześnie integralność strukturalną podczas opróżniania i manipulacji. Specyfikacje ciśnienia rozrywającego dla medycznych rurek balonowych zazwyczaj wahają się od 4 do 12 atmosfer, w zależności od zastosowania i konstrukcji cewnika. Dokładne wymagania zależą od zamierzonego zastosowania — na przykład zastosowania w naczyniach obwodowych mogą wymagać innych ciśnień niż w zastosowaniach wieńcowych.
Równie ważna jest wytrzymałość materiału na rozciąganie. Rurka musi zachować stabilność wymiarową pod wpływem wewnętrznego ciśnienia, a jednocześnie pozostać wystarczająco elastyczna, aby poruszać się po krętych drogach naczyniowych. Wydłużenie przy zerwaniu materiałów na cewniki balonowe z termoplastycznego poliuretanu jest zwykle określane w przedziale od 300 do 500 procent, co zapewnia, że materiał może odkształcać się elastycznie pod naprężeniem bez trwałego odkształcenia lub katastrofalnej awarii.
Biokompatybilność i zgodność z przepisami
Wszystkie materiały stosowane w wyrobach medycznych mających kontakt z tkanką biologiczną muszą spełniać rygorystyczne normy biokompatybilności. Termoplastyczny poliuretan, chociaż z natury nadaje się do zastosowań medycznych, nadal musi zostać zweryfikowany pod kątem określonych profili ekstrakcji chemicznej, cytotoksyczności i hemokompatybilności. Seria norm ISO 10993 zapewnia ramy dla tych ocen biokompatybilności, wymagając oceny ostrej toksyczności, podrażnienia, uczulenia i toksyczności ogólnoustrojowej poprzez połączenie badań laboratoryjnych i przeglądu danych klinicznych.
Producenci medycznych rurek balonowych muszą prowadzić dokumentację wykazującą zgodność z normą ISO 10993, często w drodze testów laboratoryjnych i certyfikacji przeprowadzanych przez strony trzecie. Dokumentacja ta staje się częścią zapisów systemu jakości, na których opierają się producenci wyrobów medycznych przy opracowywaniu własnych dokumentów regulacyjnych. Ponadto surowce stosowane do produkcji rurek muszą być klasy medycznej, z pełną identyfikowalnością i dokumentacją dotyczącą kwalifikacji dostawcy.
Gładkość i smarowność powierzchni
Wewnętrzna powierzchnia precyzyjnych rurek cewnika balonowego musi być wyjątkowo gładka, aby ułatwić prowadzenie prowadników i zminimalizować tarcie podczas nawigacji i manipulacji urządzeniem. Nieregularności lub chropowatość na wewnętrznej powierzchni mogą powodować powstawanie punktów oporu, utrudniać przesuwanie urządzenia lub potencjalnie uszkodzić powłokę prowadnika. Specyfikacje chropowatości powierzchni (Ra) rurek do balonów medycznych zazwyczaj wymagają wartości poniżej 0,2 mikrometra, co odpowiada wyjątkowo gładkiemu wykończeniu uzyskanemu dzięki dokładnej kontroli procesu wytłaczania.
W niektórych zastosowaniach producenci nakładają własne powłoki smarne na powierzchnię rurki w celu dalszego zmniejszenia tarcia i poprawy parametrów klinicznych gotowego cewnika. Powłoki te muszą również spełniać standardy biokompatybilności i utrzymywać przyczepność przez cały okres trwałości produktu i okres stosowania klinicznego.
Wybór materiału na interwencyjne rurki wytłaczane z balonem medycznym
Termoplastyczny poliuretan: standard branżowy
Termoplastyczny poliuretan (TPU) stał się dominującym wyborem w przypadku interwencyjnych rurek balonowych ze względu na wyjątkowe połączenie właściwości. TPU zapewnia:
- Naturalna biokompatybilność niewymagająca specjalnej obróbki powierzchni ani powłok
- Doskonała elastyczność i sprężystość, dzięki czemu materiał wytrzymuje wielokrotne cykle ściskania i rozszerzania
- Dobra wytrzymałość na rozciąganie i odporność na rozdarcie, utrzymująca integralność strukturalną pod obciążeniem klinicznym
- Łatwość przetwarzania dzięki standardowemu sprzętowi do wytłaczania, dzięki czemu produkcja jest skalowalna i opłacalna
- Stabilność chemiczna w obecności płynów ustrojowych, leków i środków kontrastowych stosowanych podczas zabiegów interwencyjnych
- Stała wydajność każdej partii w przypadku produkcji przez kwalifikowanych dostawców
W ramach rodziny TPU producenci mogą wybierać różne kombinacje polioli i izocyjanianów, aby dostosować właściwości materiału do konkretnych zastosowań. Formuły TPU o wysokiej wytrzymałości są stosowane w zastosowaniach wymagających wysokiego ciśnienia, natomiast bardziej miękkie gatunki TPU można wybierać do zastosowań wymagających większej elastyczności. Ta elastyczność materiałowa umożliwia producentom optymalizację projektów cewników pod kątem określonych scenariuszy klinicznych.
Alternatywne opcje materiałowe i analiza porównawcza
Chociaż na rynku dominuje TPU, w określonych zastosowaniach stosowane są materiały alternatywne. Poliamid (PA) zapewnia nieco wyższą sztywność i doskonałą odporność na zużycie, dzięki czemu nadaje się do urządzeń poddawanych wielokrotnemu wkładaniu i wyjmowaniu. Jednakże poliamid zazwyczaj wymaga dodatkowej obróbki powierzchni, aby osiągnąć odpowiednią biokompatybilność, a jego niższa elastyczność może sprawić, że będzie mniej odpowiedni do zastosowań w cewnikach o dużej elastyczności.
Politereftalan etylenu (PET) zapewnia doskonałą wytrzymałość na rozciąganie i stabilność wymiarową, czyli cechy, które czynią go cennym w zastosowaniach o ultracienkich ściankach, gdzie kluczowe znaczenie ma utrzymanie precyzyjnych wymiarów pod ciśnieniem. Niemniej jednak kruchość PET i ograniczone wydłużenie przy zerwaniu zmniejszają jego przydatność do wysoce dynamicznych zastosowań klinicznych. Większość niestandardowych cewników interwencyjnych nadal opiera się na TPU, a alternatywne materiały są wybierane tylko wtedy, gdy określone wymagania techniczne nie mogą zostać spełnione przez kompozycje TPU. Oceniając opcje materiałowe, producenci powinni priorytetowo traktować sprawdzoną biokompatybilność, ustaloną ścieżkę regulacyjną i dane dotyczące długoterminowej stabilności w stosunku do nowych lub nietestowanych systemów polimerowych.
Zastosowania kliniczne precyzyjnych rurek cewnika balonowego medycznego
Interwencje sercowo-naczyniowe i wieńcowe
Najbardziej ugruntowanym i największym zastosowaniem rurek balonowych do celów medycznych są angioplastyki wieńcowe i systemy balonów uwalniających leki. Podczas tych procedur balon jest wprowadzany przez układ tętniczy do miejsca zwężenia tętnicy wieńcowej, napełniany w celu uciśnięcia zmiany zwężającej, a następnie opróżniany i wyjmowany. Rury muszą spełniać wyjątkowo rygorystyczne wymagania dotyczące jednorodności grubości ścianek, gładkości powierzchni i ciśnienia rozrywającego. Zastosowania wieńcowe zazwyczaj wymagają rurek o najmniejszej średnicy (średnica zewnętrzna od 1,5 do 3,5 milimetra) i bardzo cienkich ściankach, aby zminimalizować profil poprzeczny gotowego cewnika.
Procedury interwencyjne w obrębie naczyń obwodowych
W interwencjach naczyniowych obwodowych, w tym angioplastyce udowo-podkolanowej i rewaskularyzacji tętnicy podobojczykowej, wykorzystuje się balony o innych specyfikacjach wymiarowych niż w przypadku zastosowań wieńcowych. Urządzenia te mają zazwyczaj większe średnice (średnica zewnętrzna od 4 do 8 milimetrów) i mogą tolerować nieco grubsze ścianki przy zachowaniu odpowiedniej elastyczności. Niższa wrażliwość na koszty i dłuższe odległości dostaw w zastosowaniach peryferyjnych pozwalają czasami na zoptymalizowanie składu materiałów i procesów produkcyjnych pod kątem opłacalności bez utraty wydajności. Różnorodność anatomii naczyń obwodowych — od stosunkowo prostych segmentów po bardzo kręte naczynia — stawia wymagania w zakresie elastyczności rurek i odporności na załamania.
Zastosowania rozszerzające inne niż naczyniowe
Medyczne precyzyjne rurki balonowe odgrywają ważną rolę w nienaczyniowych procedurach interwencyjnych, w tym w zastosowaniach urologicznych i gastroenterologicznych. Rozszerzanie balonu moczowodu, leczenie zwężenia żołądkowo-przełykowego i rozszerzanie zwieracza dróg żółciowych opierają się na precyzyjnych cewnikach balonowych wykonanych ze specjalistycznych rurek. Zastosowania te często wymagają innych właściwości mechanicznych niż interwencje naczyniowe, takich jak nieco wyższe ciśnienie rozrywające lub większa odporność chemiczna na żółć i płyny żołądkowe. Istnieją specjalistyczne receptury medycznych rurek balonowych, które spełniają te różnorodne wymagania kliniczne.
Niestandardowe opcje projektowania i możliwości produkcyjne
Opcje specyfikacji dla precyzyjnego projektowania
Producenci urządzeń medycznych rzadko kupują gotowe rurki do swoich projektów. Zamiast tego współpracują z doświadczonymi dostawcami w celu opracowania niestandardowych specyfikacji, które dokładnie odpowiadają ich wymaganiom klinicznym i technicznym. Można dostosować następujące parametry:
| Parametr | Typowy zasięg | Wpływ kliniczny |
|---|---|---|
| Średnica wewnętrzna (ID) | 1,2 mm do 10 mm | Określa kompatybilność prowadnika i funkcjonalność światła |
| Średnica zewnętrzna (OD) | 1,5 mm do 12 mm | Wpływa na profil przejścia urządzenia i nawigację naczyniową |
| Grubość ścianki | 0,1 mm do 0,8 mm | Wpływa na ciśnienie rozrywające, elastyczność i jednorodność ściany |
| Stopień tolerancji | Od standardu do precyzji | Węższe tolerancje zmniejszają zmienność i straty produkcyjne |
| Długość rury | Niestandardowe na zamówienie | Umożliwia producentom optymalizację zapasów i minimalizację odpadów |
Modyfikacje materiałów i opcje powlekania
Oprócz podstawowego materiału TPU producenci mogą określić zmodyfikowane formuły TPU, które poprawiają określone właściwości. TPU wypełniony nieprzepuszczalny dla promieni rentgenowskich zawiera siarczan baru lub inne środki nieprzepuszczalne dla promieni rentgenowskich, co pozwala na wizualizację gotowego balonu za pomocą fluoroskopii bez konieczności stosowania oddzielnych znaczników nieprzepuszczalnych dla promieni rentgenowskich. Kolorowy TPU — dostępny w kolorze niebieskim, żółtym, zielonym i innych odcieniach — pomaga w identyfikacji wizualnej podczas skomplikowanych procedur z użyciem wielu cewników i upraszcza śledzenie urządzenia w środowiskach klinicznych.
Dostawcy niestandardowych precyzyjnych cewników balonowych do celów medycznych oferują również opcje materiałów specjalnych, w tym powłoki wodoodporne, powierzchnie o zwiększonej smarności i preparaty odporne na temperaturę do urządzeń, które będą poddawane końcowej sterylizacji w podwyższonych temperaturach. Każda modyfikacja musi zostać zwalidowana pod kątem zgodności z zamierzoną metodą sterylizacji, warunkami przechowywania i zastosowaniem klinicznym.
Usługi prototypowania i produkcji małoseryjnej
Opracowanie nowego projektu cewnika balonowego wymaga iteracyjnego udoskonalania i testowania. Wyspecjalizowani dostawcy rozumieją ten proces rozwoju i świadczą usługi prototypowania małych partii, umożliwiając producentom ocenę próbek rurek przed podjęciem decyzji o produkcji większych ilości. Usługi te zazwyczaj obejmują szybkie oprzyrządowanie do matryc do wytłaczania, przyspieszoną weryfikację wymiarową i pakiety dokumentacji dotyczącej biokompatybilności skalowane w celu dopasowania do ilości próbki.
Przejście od prototypowania do produkcji seryjnej wymaga dokładnej walidacji procesu i planowania zwiększenia skali. Dostawcy posiadający ustalone systemy jakości i doświadczenie produkcyjne mogą skalować produkcję od kilkudziesięciu metrów (w przypadku prototypów) do tysięcy metrów miesięcznie (w przypadku produkcji), zachowując jednocześnie spójne specyfikacje i charakterystyki wydajności.
Wybór niezawodnego producenta rurek do balonów medycznych
Sprawdź certyfikaty i dokumentację biokompatybilności
Pierwszym kryterium oceny powinna być kompleksowa dokumentacja biokompatybilności. Poproś dostawców o dostarczenie certyfikatów zgodności z normą ISO 10993 obejmującą ostrą toksyczność, działanie drażniące, uczulające i toksyczność ogólnoustrojową. Dostawcy powinni prowadzić pełną dokumentację identyfikowalności wszystkich surowców używanych do produkcji rur, w tym karty charakterystyki materiałów i zapisy kwalifikacji dostawców. W idealnym przypadku dostawca powinien posiadać odpowiednie certyfikaty ISO (ISO 13485 dla systemów zarządzania jakością wyrobów medycznych), potwierdzające jego zaangażowanie w stałą jakość i zgodność z przepisami.
Oceń precyzję wytłaczania i praktyki kontroli jakości
Poproś o szczegółowe informacje na temat procesów kontroli jakości dostawcy, w tym monitorowania wymiarów w trakcie procesu, procedur testowania partii i udokumentowanych specyfikacji parametrów krytycznych. Poproś o przykłady raportów z testów wymiarowych dla poprzednich serii produkcyjnych, w tym dane pokazujące zakres osiągniętych tolerancji i wszelkie działania korygujące podjęte po osiągnięciu specyfikacji. Producent pewny swojej precyzji chętnie dostarczy tę dokumentację.
Dodatkowo zapytaj o możliwości prób ciśnieniowych i metody weryfikacji ciśnienia rozrywającego. Dostawcy powinni być w stanie wykazać zdolność do przeprowadzenia badań niszczących na reprezentatywnych próbkach z partii produkcyjnych, aby zweryfikować, czy minimalne wymagania dotyczące ciśnienia rozrywającego zostały w sposób wiarygodny przekroczone.
Oceń czasy realizacji i przykładowe wsparcie
Niezawodny dostawca łączy jakość z szybkością reakcji. Zapytaj o typowy czas realizacji niestandardowej produkcji rur i elastyczność dostępną w przypadku zamówień przyspieszonych. Możliwość wyprodukowania próbek w terminie od 2 do 4 tygodni, przy zachowaniu pełnej dokumentacji jakościowej, wskazuje na dostawcę posiadającego odpowiednie moce produkcyjne i dyscyplinę planistyczną. Zapytaj, czy dostawca utrzymuje zapasy popularnych rozmiarów rur, czy też wymaga, aby wszystkie zamówienia były produkowane na zamówienie.
Przykładowe udostępnienie stanowi inwestycję w partnerstwo na rzecz rozwoju. Renomowani dostawcy dostarczą małe próbki (zwykle od 1 do 5 metrów) po rozsądnych kosztach lub nawet bezpłatnie w przypadku poważnych partnerstw na rzecz rozwoju. Gotowość do dostarczenia próbek wskazuje na zaufanie do jakości produktów i zaangażowanie we wspieranie sukcesu klientów.
Oceń stabilność i trwałość łańcucha dostaw
Rozwój urządzenia medycznego często trwa kilka lat, od wstępnej koncepcji, poprzez zatwierdzenie przez organy regulacyjne, aż po produkcję komercyjną. Partnerstwa produkcyjne muszą wytrzymać tak wydłużony harmonogram. Podczas oceny dostawcy zapytaj o historię operacyjną firmy, obecność na rynku i stabilność finansową. Sprawdź, czy dostawca utrzymuje odpowiednią zdolność produkcyjną nie tylko w stosunku do aktualnie szacowanego wolumenu, ale także pod kątem rozsądnych prognoz wzrostu w miarę zdobywania przez Twoje produkty akceptacji rynkowej.
Często zadawane pytania dotyczące precyzyjnych rurek cewnika balonowego medycznego
P1: Jaka jest podstawowa różnica między precyzyjnym cewnikiem balonowym medycznym a rurką wytłaczaną używaną w zastosowaniach niemedycznych?
Zasadnicza różnica polega na wymaganiach regulacyjnych i standardach jakości regulujących produkcję. Rury medyczne muszą spełniać rygorystyczne wymagania dotyczące biokompatybilności, podlegać udokumentowanym systemom identyfikowalności i być produkowane w ramach systemów zarządzania jakością zatwierdzonych do produkcji wyrobów medycznych. Rury wytłaczane do celów innych niż medyczne mogą spełniać specyfikacje wymiarowe, ale brakuje im walidacji biokompatybilności i dokumentacji regulacyjnej niezbędnej do zastosowań klinicznych. Ponadto produkcja rurek medycznych zazwyczaj obejmuje częstsze testy jakości, węższe tolerancje wymiarowe i obszerną dokumentację partii na potrzeby składania wniosków regulacyjnych i zastosowań klinicznych.
P2: Czy standardową pustą rurkę cewnika balonowego TPU można zastosować bezpośrednio bez dalszej obróbki?
Precyzyjna rurka cewnika balonowego jest materiałem prekursorowym; nie nadaje się do bezpośredniego zastosowania klinicznego. Przed użyciem rurka przechodzi dodatkowe etapy produkcji, w tym formowanie balonu (zwykle poprzez zgrzewanie i zwiększanie ciśnienia), integrację z prowadnikami lub innymi elementami funkcjonalnymi, nakładanie powłoki powierzchniowej, sterylizację i pakowanie. Gotowy produkt — kompletny zestaw cewnika balonowego — ostatecznie styka się z tkanką biologiczną i spełnia funkcję kliniczną. Próba użycia surowych rurek omija te istotne etapy przetwarzania i byłaby zarówno nieodpowiednia funkcjonalnie, jak i niezgodna z przepisami.
P3: Jak wąskie mogą być tolerancje wymiarowe rurek balonowych medycznych?
Nowoczesna technologia precyzyjnego wytłaczania umożliwia osiągnięcie tolerancji średnicy wewnętrznej od plus minus 0,025 do 0,05 milimetra w przypadku mniejszych rur (średnica wewnętrzna od 1 do 3 milimetrów) oraz plus minus 0,05 do 0,10 milimetra w przypadku większych rur. Grubość ścianki można regulować w zakresie od plus minus 0,01 do 0,02 milimetra. Tolerancje te reprezentują możliwości wiodących producentów; skromniejsze tolerancje są typowe dla dostawców ogólnego przeznaczenia. Osiągalna tolerancja zależy od właściwości materiału, pożądanej wielkości produkcji (prototypowanie wymaga innego oprzyrządowania niż produkcja masowa) i konkretnego rozmiaru produkowanej rury. Węższe tolerancje wymagają bardziej wyrafinowanych narzędzi i kontroli procesu, co zwykle uzasadnia nieco wyższe koszty materiałów.
P4: Jaki jest typowy czas realizacji niestandardowych precyzyjnych rurek cewnika balonowego medycznego?
Terminy realizacji różnią się w zależności od złożoności specyfikacji i aktualnych możliwości dostawcy. W przypadku prostych specyfikacji rur z istniejącym oprzyrządowaniem matrycowym, czas realizacji może wynosić od 4 do 6 tygodni od złożenia zamówienia. Specyfikacje niestandardowe wymagające opracowania nowego oprzyrządowania zazwyczaj wymagają od 8 do 12 tygodni, ponieważ dostawca musi zaprojektować, wyprodukować i sprawdzić matrycę do wytłaczania przed rozpoczęciem produkcji. W przypadku pilnych potrzeb usługi przyspieszone mogą być dostępne po wyższych kosztach. Ilości próbek mają zazwyczaj krótszy czas realizacji (od 2 do 4 tygodni), ponieważ dostawcy mogą priorytetowo traktować stosunkowo małe serie przez istniejący sprzęt.
P5: Czy istnieją normy ISO lub inne normy regulacyjne dotyczące konkretnie rurek cewników balonowych do zastosowań medycznych?
Chociaż żadna norma nie definiuje osobno „medycznej rurki cewnika balonowego”, rurka musi być zgodna z odpowiednimi normami dotyczącymi wyrobów medycznych, w tym ISO 10993 (Biokompatybilność wyrobów medycznych) w zakresie oceny bezpieczeństwa materiałów, ISO 13485 (Systemy zarządzania jakością wyrobów medycznych) w zakresie procesów produkcyjnych oraz ogólne wymagania rozporządzenia dotyczącego systemu jakości FDA (QSR) w Stanach Zjednoczonych. Ponadto mogą mieć zastosowanie odpowiednie normy dotyczące konkretnego urządzenia — na przykład norma ISO 10555 dotyczy cewników urologicznych i powiązanych materiałów. Każdy obszar zastosowań może mieć unikalne ścieżki regulacyjne i standardy, dlatego producenci powinni zweryfikować szczegółowe wymagania regulacyjne dotyczące ich zamierzonego zastosowania przed sfinalizowaniem specyfikacji rurek.
P6: Jak mogę sprawdzić, czy surowiec cewnika balonowego dostawcy spełnia moje specyfikacje?
Poproś dostawcę o dostarczenie kompleksowych raportów z testów dotyczących każdej partii produkcyjnej. Powinny one obejmować pomiary wymiarowe (średnica wewnętrzna, średnica zewnętrzna, grubość ścianki), wyniki badań ciśnienia rozrywającego, dokumentację oględzin oraz atesty materiałowe partii. W przypadku zastosowań krytycznych należy przeprowadzić niezależne testy strony trzeciej na próbkach z każdej partii produkcyjnej. Ustanów proces kwalifikacji na wczesnym etapie partnerstwa, podczas którego oceniasz wiele partii próbek przed zatwierdzeniem dostawcy do zleceń produkcyjnych. Proces ten – często nazywany kwalifikacją dostawcy – chroni spójność produktu i daje pewność, że kolejne partie produkcyjne będą spełniać specyfikacje.
P7: Jaką rolę odgrywa wykończenie powierzchni w działaniu cewnika balonowego?
Wykończenie powierzchni wewnętrznej bezpośrednio wpływa na skuteczność kliniczną urządzenia. Chropowata lub nieregularna powierzchnia wewnętrzna tworzy punkty tarcia, które uniemożliwiają przejście prowadnika, zwiększają wymaganą siłę wprowadzenia i potencjalnie uszkadzają powłoki prowadnika. Gładka powierzchnia wewnętrzna – określona jako Ra (średnia arytmetyczna szorstkość) poniżej 0,2 mikrometra – ułatwia wprowadzanie urządzenia i zmniejsza uraz układu naczyniowego. W niektórych przypadkach producenci nakładają dodatkowe powłoki smarne, aby jeszcze bardziej poprawić tę właściwość. Wykończenie powierzchni zewnętrznej wpływa na wygląd i wrażenia estetyczne podczas stosowania, chociaż ma minimalne znaczenie kliniczne w przypadku bezkontaktowych powierzchni zewnętrznych.
P8: Czy rurkę cewnika balonowego medycznego można sterylizować i jakie metody sterylizacji są kompatybilne?
Tak, precyzyjne medyczne rurki balonowe można sterylizować wieloma metodami, w tym sterylizacją gazową tlenkiem etylenu (ETO), promieniowaniem gamma i napromienianiem wiązką elektronów. Konkretne metody kompatybilne z gotowym cewnikiem zależą od zastosowanych materiałów i powłok. Rurki na bazie TPU ogólnie tolerują wszystkie trzy standardowe metody sterylizacji bez znaczącego pogorszenia właściwości. Jednakże niektóre modyfikacje materiałów (takie jak określone barwniki lub powłoki) mogą mieć ograniczoną kompatybilność z niektórymi technikami sterylizacji. Zgodność ze sterylizacją należy zweryfikować na etapie opracowywania produktu poprzez odpowiednie testy i należy ją potwierdzić u dostawcy rurek, ponieważ rozumie on skład materiału i może udzielić wskazówek dotyczących wyboru metody sterylizacji.
Wniosek: podejmowanie świadomych decyzji dotyczących wyboru materiału cewnika balonowego
Medyczne precyzyjne rurki cewnika balonowego stanowią specjalistyczną kategorię materiałów wymagającą głębokiej wiedzy technicznej, zrozumienia przepisów i rygorystycznej kontroli jakości. Rozróżnienie pomiędzy rurką cewnika balonowego a gotowym cewnikiem, choć subtelne, ma znaczące konsekwencje dla zaopatrzenia, kontroli jakości i zgodności z przepisami. Termoplastyczny poliuretan nadal dominuje na tym rynku ze względu na wyjątkowe połączenie biokompatybilności, właściwości mechanicznych i elastyczności produkcyjnej, chociaż materiały alternatywne służą konkretnym, niszowym zastosowaniom.
Pomyślny wybór medycznych rurek cewnika balonowego wymaga oceny możliwości dostawcy pod wieloma względami: dokumentacja biokompatybilności, precyzja wymiarowa, jakość powierzchni, spójność materiału i stabilność biznesowa. Poproś o szczegółowe specyfikacje techniczne, przejrzyj dokumentację kontroli jakości, oceń jakość próbki i ustal jasne specyfikacje dla wszystkich krytycznych parametrów przed zatwierdzeniem ilości produkcyjnych. Inwestycja w staranny dobór dostawców przynosi korzyści w postaci lepszej konsystencji produktów, ograniczenia wad produkcyjnych i lepszej wydajności klinicznej gotowych wyrobów.
W miarę zwiększania się złożoności procedur medycyny interwencyjnej i rosnących wymagań klinicznych, wymagania dotyczące rurek cewnika balonowego będą prawdopodobnie nadal zaostrzane. Producenci, którzy inwestują w partnerstwa ze kompetentnymi, zorientowanymi na jakość dostawcami, potrafią sprostać pojawiającym się wymaganiom i utrzymać przewagę konkurencyjną na coraz bardziej wymagającym rynku. Twój wybór Medyczna precyzyjna rurka cewnika balonowego dostawca powinien odzwierciedlać Twoje zaangażowanie w doskonałość kliniczną i bezpieczeństwo pacjentów.
For more information, please call us at +86-18913710126 or email us at .
W dziedzinie kardiologii interwencyjnej i zabiegów na naczyniach obwodowych jakość i precy...
Interwencja medyczna w skomplikowanych ścieżkach anatomicznych wymaga precyzji, elastyczności ...
Co to jest ciśnieniowa rurka przedłużająca i dlaczego ma to znaczenie w praktyce klinicznej ...
Rury poliimidowe stały się niezbędne w nowoczesnej inżynierii urządzeń medycznych. Od mini...
Zrozumienie rurki ochronnej prowadnika FEP Minimalnie inwazyjne procedury...
A medyczna rurka pompy perystaltycznej to wyspecjalizowany element do przenoszenia ...